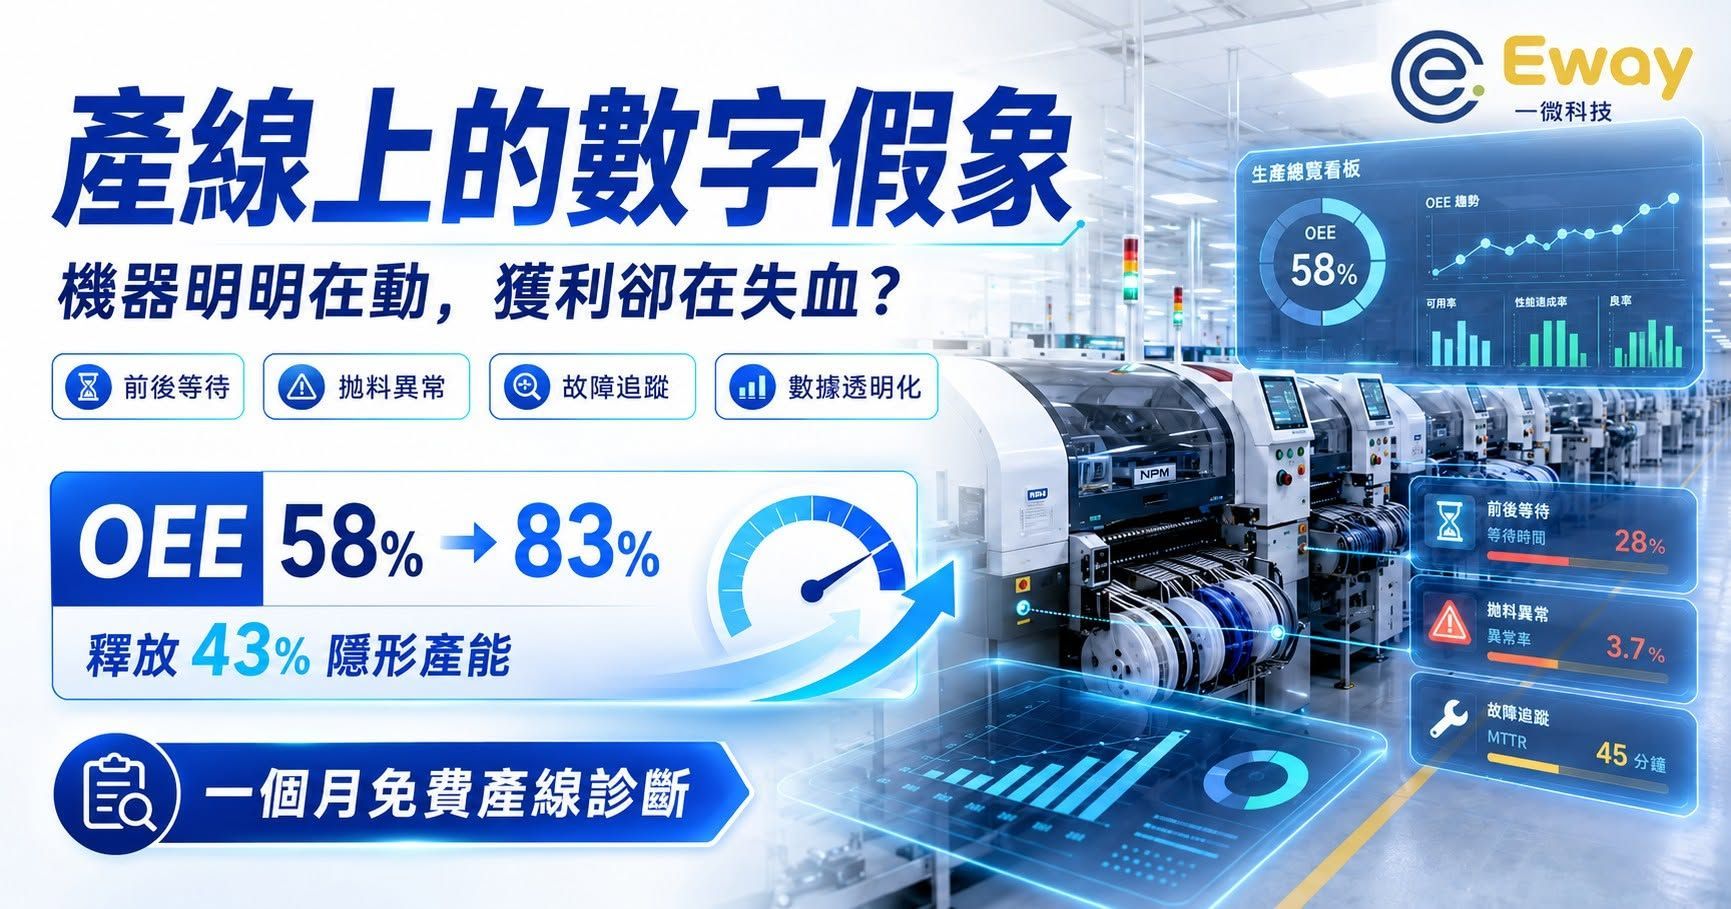
走進 EMS 工廠心臟地帶,一排排昂貴的高階設備正高速運轉,看似一切運作如常。然而,製造業內有一個公開的秘密:許多企業投入數千萬預算優化硬體,綜合稼動率(OEE)卻長年卡在 60% 的瓶頸點掙扎。 「為什麼機器很快,板子卻出不來?」 這是許多廠長與經營者在月底結算時,內心最深沉的無力感。在 2026 年少量多樣與訂單碎片化的壓力下,SMT 產線的競爭不再只是硬體軍備競賽,而是一場關於「數據透明度」的博弈。 🔍效率的盲點:被忽視的「前後等待」黑洞在管理學中,最昂貴的浪費是「看不見的等待」。數據診斷顯示,即便線體平衡率優良,設備的平均稼動率往往僅有 61.92% 。 🔍最驚人的發現是:在實測案例中,某些高階設備的「後等待時間」佔比竟然高達 31.27% 。這些碎片化的隱形停機,才是吞噬利潤的元兇。 🔍數據的真相:拋料與故障背後的系統性失血拋料率 455 ppm 看起來很標準?如果將數據精細到特定設備,真相往往令人心驚。我們曾發現特定設備在尖峰時段拋料率瞬間激增至 1,033 ppm 。加上「基板搬送錯誤」與「尖端紙帶切片」等頻繁故障 ,不僅中斷節拍,更增加了高昂的救火成本。 💡戰略轉型:不買新機也能釋放 43% 產能數位化轉型不該是豪賭,而是一次精準的外科手術。 我們提供的 【一個月免費產線診斷服務】 透過: ✅Online 即時鎖控:連動設備記憶體(Machine Table),100% 同步核對。 ✅物理攔截錯誤:連線 LCR Meter 實測,從源頭杜絕標籤錯誤。 ✅獲利韌性重塑:綜合 OEE 由 58% 顯著提升至 83%,在不增購新機下釋放 43% 隱形產能,投資回收期僅需 15 天。 與其斥資盲目擴產,不如先為產線「健檢」。找回那 42% 的浪費,掌握數據主權,讓獲利回歸! ⬇️完整深度解析:點擊連結閱讀全文[文章連結:產線上的數字假象] ⬇️立即啟動免費「產線盲點診斷」歡迎在下方留言 「+1」 或直接私訊,預約專業顧問團隊為您的產線進行數位效率評估! ※產線健檢備註: 本服務目前針對市場主流貼片設備(如松下 Panasonic NPM 系列等)提供優化之數據直聯支援。
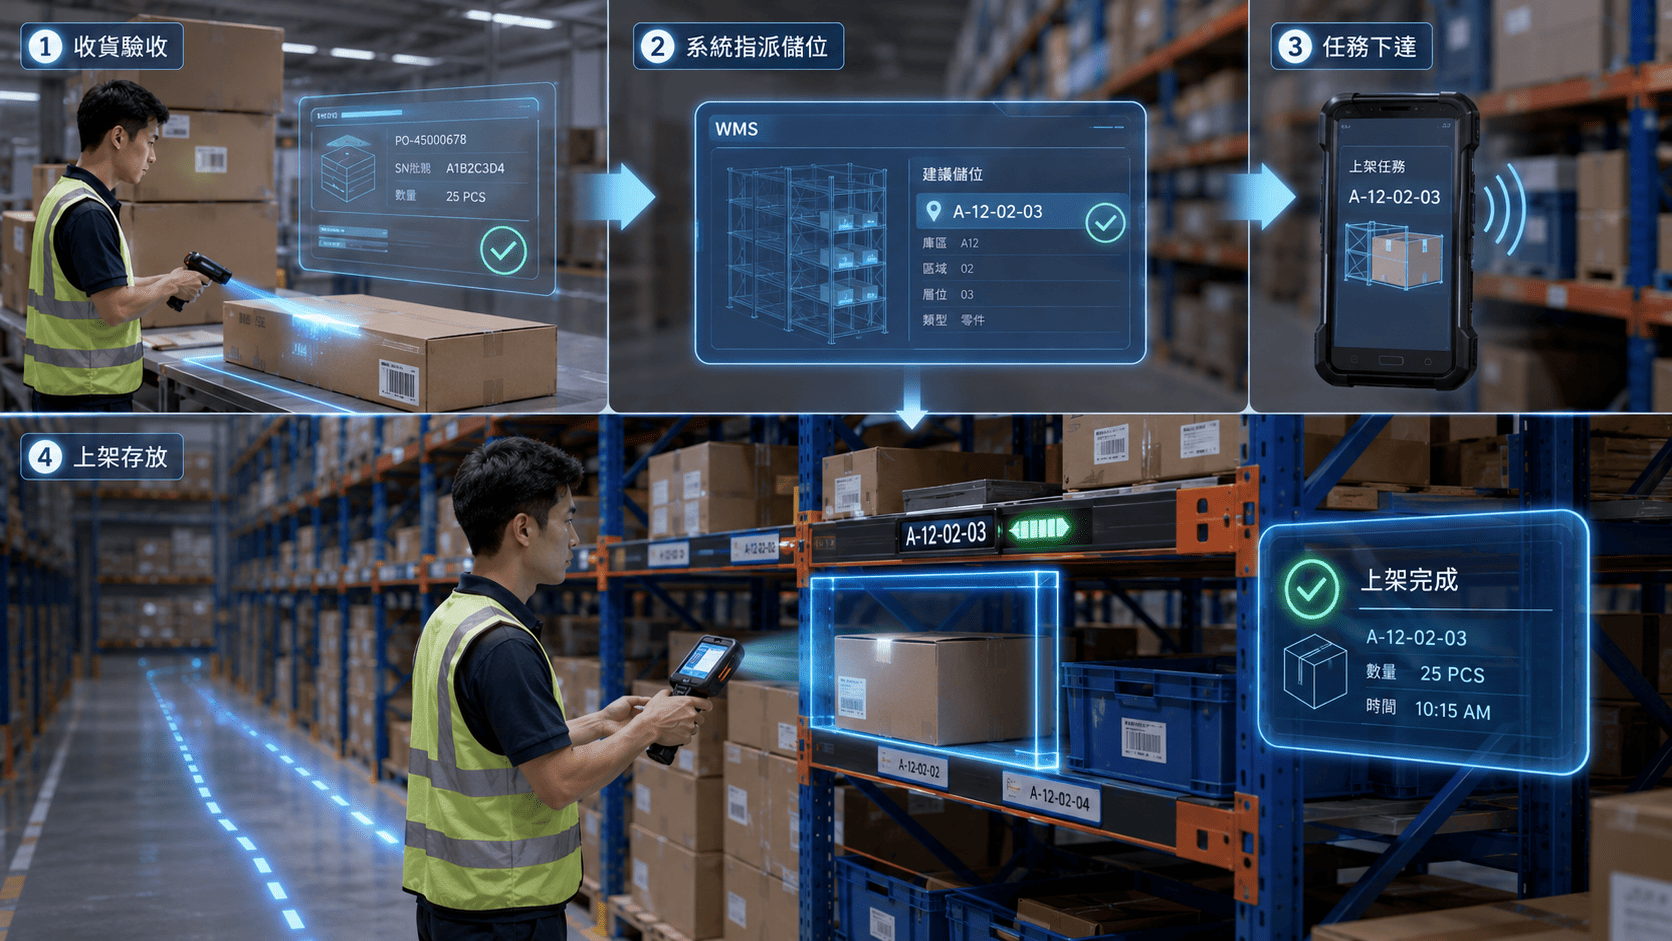
現在自動化設備再快,若倉儲仍靠紙本工單、Excel 與人員記憶運作,物料流與資訊流就會產生落差,導致找料耗時、產線停機、呆料累積與盤點失準。 本文從製造現場痛點出發,解析為何 WMS 倉儲管理系統是數位轉型最後一哩路,如何透過精準鎖控、流程引導與即時可視化,讓倉庫從「人找料」進化為「料等線」。 在 2026 年的製造業賽局中,多數經營者都得了一種「自動化焦慮症」。 走進台灣許多中大型製造廠,不難看到動輒數百萬、乃至千萬台幣的先進製造設備,正在產線上高速運轉,機台看板上閃爍著絢麗的即時數據。然而,當我們跟著廠長穿過長廊,推開工廠後方那扇鐵門——時間彷彿瞬間倒流了二十年。 人員在狹窄的料架間穿梭,作業員手裡拿著一張被揉得發皺的紙本工單,瞇著眼在幾千個外觀極其相似的料箱中,尋找半小時前產線急催的某個特定批號料捲。 「找到了嗎?」產線組長用對講機急切地催促。 「快了、快了,我記得昨天明明還有兩箱放在 B 區啊……」作業員額頭冒汗地翻動著料籃。 這個在台灣電子製造業天天上演的「尋寶遊戲」,正是許多企業砸大錢推動數位轉型、導入 ERP,卻遲遲看不見整體效益的致命硬傷: 我們的工廠大腦已經升級到 AI 時代,但倉儲四肢卻還停留在石器時代。 許多決策者常有一個盲點:「我們已經有 ERP(企業資源規劃系統)了,倉庫不是看 ERP 的庫存數字就好了嗎?」 然而,真正進過現場的管理者都心知肚明: ERP 看的是「財務帳」,而現場要的是「實體物」。 當訂單型態全面走向「少量多樣」、交期從一個月縮短到一週,傳統依賴「人員經驗」與「事後鍵入 Excel」的倉儲管理模式,其脆弱性便暴露無遺。 ERP 告訴你庫存還有 5,000 個零件,但它無法告訴你,這 5,000 個零件此刻正散落在倉庫的哪三個不同角落?哪一箱是快過期的先進先出(FIFO)優先件?又有哪一箱其實是產線退回、尚未檢驗的不良品? 當「資訊的落差」轉變成「時間的浪費」,代價是高昂的: 無料可上 :產線因為找不到料而被迫停機,昂貴的自動化設備在原地「乾等」。 呆料黑洞 :明亮庫房的角落裡,躺著價值數百萬、因為找不到而重複採購的過期呆料。 盤點惡夢 :每逢月底、年底,全廠停工大盤點,全體員工加班翻箱倒櫃,對出來的數字依然對不上。 這不是自動化設備不夠好,而是當你的 「物料流」 與 「資訊流」 產生時差,倉儲就成了吞噬毛利的隱形黑洞。 軟性鎖控:從「人找料」到「料等線」的數位思維 一微科技在第一線輔導企業轉型的過程中發現,真正高明的老闆,不會在產能不足時盲目擴建倉庫或加碼買硬體,而是回頭檢視: 如何讓倉庫裡的每一個物件,都具備「自帶履歷」的即時透明度。 這正是現代化 WMS(倉儲管理系統)與傳統倉儲最大的思維分水嶺。 一個真正為電子製造業現場設計的 WMS,核心價值在於「精準鎖控」 與 「流程引導」。當物料從碼頭「直接簽收(Direct Receipt)」的那一刻起,條碼便與系統底層緊密聯鎖。 系統不只幫你記帳,更直接指揮現場: 「這批料該放哪裡最省動線?」系統算好了。 「產線要領料,哪一箱該先拿?」系統亮燈指引。 「產線沒用完的『生產退料(Production Return)』,如何快速歸位而不變成黑戶庫存?」系統流程約束了。 把對人員經驗的依賴,抽換成系統的硬性約束。作業員不再需要動腦回憶「我上次把東西放哪了」,只要跟著載具與系統的指令走。這時候,防錯不再是員工的責任,而是系統架構下的必然結果。 經營者的省思:你的資產,還是你的負擔? 「庫存,是工廠唯一不會生利息,卻會天天貶值的資產。」 在高度考驗資金週轉率與利潤韌性的今天,倉儲管理不再只是後勤的「收發存」工作,而是牽動供應鏈敏捷度的策略核心。 當你的競爭對手已經做到「物料落地便能直通產線」,你的工廠是否還在為了對不齊的紙本單據、找不到的批號而原地打轉? 數位轉型不需要動輒數億的傷筋動骨,有時候,看清倉庫裡那張 Excel 表背後隱藏的隱形浪費,就是你救回 30% 隱形毛利、建立企業護城河的最好起點。 如有相關需求,請留言給我們可以將導入過的案例與您分享~
2026年SMT產線面臨少量多樣挑戰,非預期停機每小時損失高達50萬元,且人為失誤佔品質缺失逾60% 。與其斥資盲目擴產,不如先為產線「健檢」。 我們提供一個月的免費診斷服務,透過「Online即時鎖控」邏輯揭開生產黑箱 。技術核心包含置件機記憶體(Machine Table)100%同步核對,以及連線LCR Meter實測數值,從物理層面攔截錯誤 。 實測顯示,這套方案能將綜合OEE由58%顯著提升至83%,在不增購新機下釋放43%隱形產能,投資回收期僅15天 。 現在啟動診斷,治癒現有機台中那42%的浪費,找回您的獲利韌性 。 走進台灣電子代工業(EMS)的工廠心臟地帶,一排排造價不菲的高階貼片設備正高速運轉。這是一個講求極致效率的世界,機器每秒跳動的節拍,理應都代表著獲利。然而,在產業界卻有一個公開的秘密:許多企業投入了數千萬預算優化硬體,其綜合稼動率(OEE)卻長年卡在 60% 的瓶頸點掙扎 「為什麼我們的機器很快,但板子出不來?」這是許多廠長與經營者在月底結算時,內心最深沈的無力感。在 往年缺工與訂單碎片化的壓力下,SMT 產線的競爭不再是硬體軍備競賽,而是一場關於「數據透明度」的博弈。本文將揭開那些隱藏在手寫報表與體感管理背後的隱形代價。 第一章:效率的盲點 —— 被忽視的「前後等待」黑洞 在管理學中,最昂貴的浪費是「看不見的等待」。根據針對 SMT 產線的深度診斷數據顯示,即便是線體平衡率看似優良的產線,其設備的平均稼動率也僅落在 61.92% 左右。這意味著在每天的生產循環中,有將近 40% 的時間,資產是在無謂的空轉。 這些消失的時間去了哪裡?診斷結果顯示,「前後等待」是最大的元兇。在實測案例中,某些高階設備的「後等待時間」佔比竟然高達 31.27%。這種微小的停頓在肉眼看來或許只是幾秒鐘的遲滯,但從數位監測的廣角鏡頭下,它反映的是整線節拍的不匹配與工序調度的失靈。 如果管理者無法掌握這些碎片化的「隱形停機」,就無法定位真正的瓶頸工位。當經營者還在檢討作業員的手速時,數據卻告訴我們:真正的利潤流失,藏在那些被系統遺忘的空檔裡。 第二章:數據的真相 —— 拋料與故障背後的系統性失血 拋料(Attrition)是產線上另一個沈默的殺手。當系統顯示整體拋料率處於 455 ppm 的「標準值」時,大多數管理者會選擇忽視。然而,若將數據拉細到小時與特定設備來看,真相往往令人心驚。 在診斷過程中,我們曾發現特定設備在某一小時內的拋料率會瞬間暴增至 1,033 ppm。如果沒有透過資訊化工具進行長時間的軌跡追蹤,這些異常往往被淹沒在平均值中。更別提那些佔據故障分佈前兩名的「基板搬送錯誤」與「尖端紙帶切片」,兩者合計發生次數高達 22 次。 這些頻繁發生的微小故障,不僅中斷了生產節拍,更增加了人員救火的隱形成本。專業的管理者必須思考:我們是在管理「問題」,還是在預防「問題」?透過為期一個月的深度健檢,我們能追蹤每一把供料器(Feeder)的健康履歷,將「事後修補」轉化為「預防點檢」,這才是製造業提升韌性的關鍵。 第三章:戰略的轉型 —— 從救火式管理到「韌性製造」的決策指南 製造業的數位化轉型,不應該是一場豪賭,而是一次精準的外科手術。 領先的管理者正開始採用一種更聰明的策略:透過一個月的「數位深蹲」 ,在產線邊側錄並分析設備的真實體質 。 這項健檢服務並非長久入駐,而是在一個月採集期滿後即撤除硬體,取而代之的是一份價值連城的「診斷建議書」。它能告訴您: ● 資產活化 :如何在不增加新機台的情況下,釋放潛在產能 。 ● 精準維管 :哪幾把 Feeder 是導致拋料率激增的元兇,需進行針對性保養 。 ● 節拍優化 :如何透過數據找出瓶頸設備並優化平衡率,讓產線具備應對少量多樣訂單的靈活性。 當這份診斷報告呈現在決策者桌上時,它不再只是冷冰冰的數據,而是協助企業找回利潤的導航圖。不買新機也能賺錢,這不是口號,而是掌握數據主權後的必然結果。 產線健檢備註: 本診斷服務目前針對市場主流之貼片設備(如松下 Panasonic NPM 系列等)提供優化之數據直聯支援 。
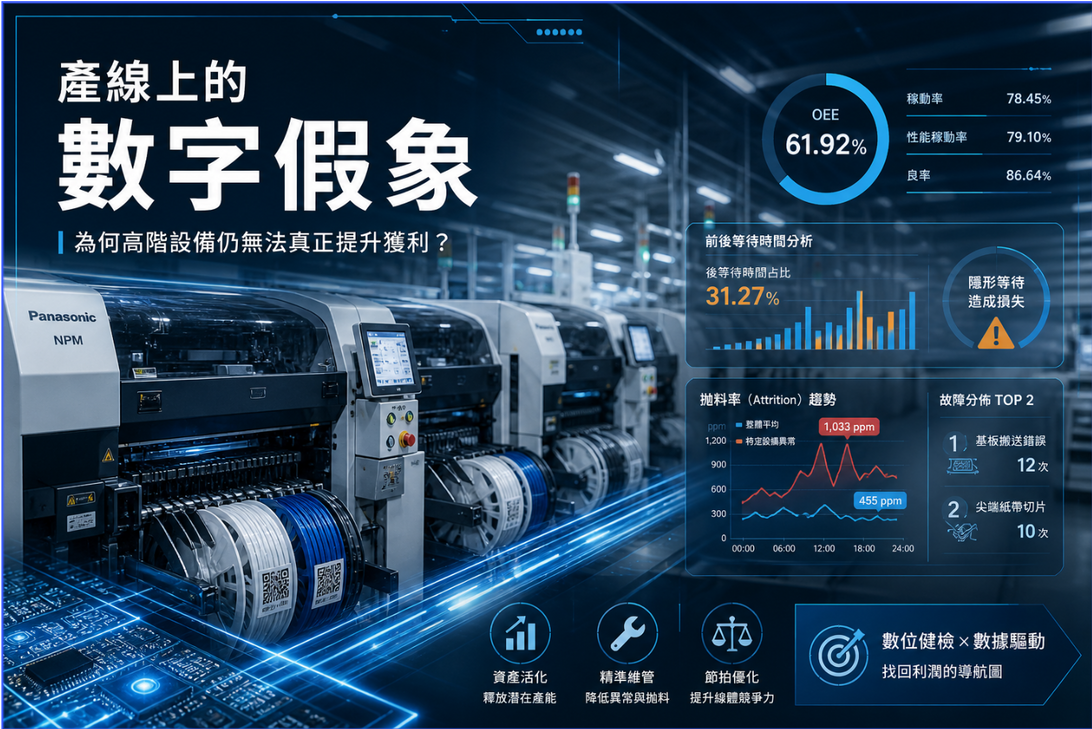
2026年SMT產線面臨少量多樣挑戰,非預期停機每小時損失高達50萬元,且人為失誤佔品質缺失逾60% 。與其斥資盲目擴產,不如先為產線「健檢」。 我們提供一個月的免費診斷服務,透過「Online即時鎖控」邏輯揭開生產黑箱 。技術核心包含置件機記憶體(Machine Table)100%同步核對,以及連線LCR Meter實測數值,從物理層面攔截錯誤 。 實測顯示,這套方案能將綜合OEE由58%顯著提升至83%,在不增購新機下釋放43%隱形產能,投資回收期僅15天 。 現在啟動診斷,治癒現有機台中那42%的浪費,找回您的獲利韌性 。 走進台灣電子代工業(EMS)的工廠心臟地帶,一排排造價不菲的高階貼片設備正高速運轉。這是一個講求極致效率的世界,機器每秒跳動的節拍,理應都代表著獲利。然而,在產業界卻有一個公開的秘密:許多企業投入了數千萬預算優化硬體,其綜合稼動率(OEE)卻長年卡在 60% 的瓶頸點掙扎 「為什麼我們的機器很快,但板子出不來?」這是許多廠長與經營者在月底結算時,內心最深沈的無力感。在 往年缺工與訂單碎片化的壓力下,SMT 產線的競爭不再是硬體軍備競賽,而是一場關於「數據透明度」的博弈。本文將揭開那些隱藏在手寫報表與體感管理背後的隱形代價。 第一章:效率的盲點 —— 被忽視的「前後等待」黑洞 在管理學中,最昂貴的浪費是「看不見的等待」。根據針對 SMT 產線的深度診斷數據顯示,即便是線體平衡率看似優良的產線,其設備的平均稼動率也僅落在 61.92% 左右。這意味著在每天的生產循環中,有將近 40% 的時間,資產是在無謂的空轉。 這些消失的時間去了哪裡?診斷結果顯示,「前後等待」是最大的元兇。在實測案例中,某些高階設備的「後等待時間」佔比竟然高達 31.27%。這種微小的停頓在肉眼看來或許只是幾秒鐘的遲滯,但從數位監測的廣角鏡頭下,它反映的是整線節拍的不匹配與工序調度的失靈。 如果管理者無法掌握這些碎片化的「隱形停機」,就無法定位真正的瓶頸工位。當經營者還在檢討作業員的手速時,數據卻告訴我們:真正的利潤流失,藏在那些被系統遺忘的空檔裡。 第二章:數據的真相 —— 拋料與故障背後的系統性失血 拋料(Attrition)是產線上另一個沈默的殺手。當系統顯示整體拋料率處於 455 ppm 的「標準值」時,大多數管理者會選擇忽視。然而,若將數據拉細到小時與特定設備來看,真相往往令人心驚。 在診斷過程中,我們曾發現特定設備在某一小時內的拋料率會瞬間暴增至 1,033 ppm。如果沒有透過資訊化工具進行長時間的軌跡追蹤,這些異常往往被淹沒在平均值中。更別提那些佔據故障分佈前兩名的「基板搬送錯誤」與「尖端紙帶切片」,兩者合計發生次數高達 22 次。 這些頻繁發生的微小故障,不僅中斷了生產節拍,更增加了人員救火的隱形成本。專業的管理者必須思考:我們是在管理「問題」,還是在預防「問題」?透過為期一個月的深度健檢,我們能追蹤每一把供料器(Feeder)的健康履歷,將「事後修補」轉化為「預防點檢」,這才是製造業提升韌性的關鍵。 第三章:戰略的轉型 —— 從救火式管理到「韌性製造」的決策指南 製造業的數位化轉型,不應該是一場豪賭,而是一次精準的外科手術。 領先的管理者正開始採用一種更聰明的策略:透過一個月的「數位深蹲」 ,在產線邊側錄並分析設備的真實體質 。 這項健檢服務並非長久入駐,而是在一個月採集期滿後即撤除硬體,取而代之的是一份價值連城的「診斷建議書」。它能告訴您: ● 資產活化 :如何在不增加新機台的情況下,釋放潛在產能 。 ● 精準維管 :哪幾把 Feeder 是導致拋料率激增的元兇,需進行針對性保養 。 ● 節拍優化 :如何透過數據找出瓶頸設備並優化平衡率,讓產線具備應對少量多樣訂單的靈活性。 當這份診斷報告呈現在決策者桌上時,它不再只是冷冰冰的數據,而是協助企業找回利潤的導航圖。不買新機也能賺錢,這不是口號,而是掌握數據主權後的必然結果。 產線健檢備註: 本診斷服務目前針對市場主流之貼片設備(如松下 Panasonic NPM 系列等)提供優化之數據直聯支援 。
全球產業鏈劇烈波動,SMT廠如何擺脫傳統依靠「經驗」決策的救火式管理?本頻道「SMT數據決策羅盤」帶您看清隱形損耗。我們將原本內部的「設備績效診斷工具」轉化為市場領先指標,將產線複雜的「設備語言」翻譯為「財務語言」。透過量化設備稼動、物料耗損等變數,精確鎖定利潤流失節點,打破數據與決策的隔閡,賦能企業從「黑箱」生產走向智慧決策。 在AI議題的呼聲下,SMT產業正面臨一場前所未有的生存挑戰。少量多樣,利潤降低,生產困難、人力短缺等問題,身為「SMT 數據決策羅盤」的小編,我每天都在思考同一個問題: 「為什麼在數位轉型資源如此充足的今天,許多工廠依然無法脫離低效率的惡性循環?」 一、 大環境的考驗:不穩定是唯一的常態 全球供應鏈的波動、物料成本的劇烈震盪,加上極端勞動力短缺,這些都不是新聞,而是壓在企業利潤率上的「新常態」。在這個背景下,製造業不再能依靠堆疊產能來掩蓋效率問題。市場現在要求的是「靈活性」——如何在訂單量變動劇烈時,依然保持產線的極致利用率?這是一個關於活下來的必選題,而不是選擇體。 二、 行業內部的迷惘:我們都在與「隱形損耗」對抗 我們實際走訪超過150家以上的SMT廠,我發現業界普遍存在一個共同的痛點: 產線的「不透明」與「滯後性」 。 許多現場工程師每天在處理各種「意外」:換線時間(Changeover Time)總比預期長,物料損耗(Material Loss)成了難以追蹤的黑洞。更糟糕的是,大多數主管在做決策時,依賴的是「經驗」而非「實時數據」。我們常因為數據碎片化,導致即便發現問題,也無法精確鎖定源頭,只能選擇最原始的「重試」或「更換備品」。這種被動的「救火式管理」,才是吞噬利潤的隱形殺手。因為事實已發生,然而下次,還是會在發生。 三、 從工具到指標:生產線的「診斷邏輯」 為了破解這個困局,我們開發了這套「SMT 產線健檢工具」。我必須強調,這不是一個簡單的計算器,而是一個「 時實指標 」的分析框架。 它的核心邏輯在於「設備數據的複雜度」。我們將產線中最難以捉摸的變數——物料耗損、停機耗損、故障耗損——全部轉化為具體的數據。透過這套工具,企業可以將複雜的產線問題,簡化為幾個關鍵的決策因子:你的設備效率提升了 5%,意味著每年能省下多少錢?物料損耗降低 2%,又能為採購部門爭取到多大的議價空間? 這不僅是技術優化,更是將「設備語言」直接翻譯為「財務語言」。 四、 解決方案的轉化:從經營者角度出發 這套工具最終要解決的問題,在於 打破「數據」與「決策」之間的隔閡。 當客戶使用此工具時,他們不再只是看著一張冷冰冰的報表,而是在進行一次「產線健康度檢查」。透過輸入核心生產數據,系統會自動生成一份精確的效能落差報告。這份報告能告訴你: 問題在哪裡: 哪一個生產節點正在持續流失利潤。 潛在價值: 如果解決了這個瓶頸,你的年度利潤潛力是多少。 戰略優先級: 應該先優化哪一個流程,才能在最短時間內看到 ROI(投資回報)。 如有興趣了解詳情,歡迎聯繫我們:「立即申請您的免費診斷,看清您的產線盲點」